

Frezer do lodów gałkowych – jak zaplanować krótkie serie różnych smaków?


Wstęp: Planowanie krótkich serii lodów gałkowych wymaga zrozumienia specyfiki urządzenia, kontroli wsadu i logistyki produkcji tak, aby każdy smak zachował oczekiwaną konsystencję i walory sensoryczne. Prawidłowe zaplanowanie produkcji obejmuje analizę menu, dobór parametrów frezowania, kalkulację porcji i sekwencję smaków z uwzględnieniem czasu mycia cylindra oraz ograniczeń technologicznych maszyn.
Przy jakim menu opłaca się frezować lody w małych partiach?
Opłacalność frezowania w małych partiach zależy przede wszystkim od rotacji produktów, różnorodności smaków i oczekiwań klientów co do świeżości i prezentacji. Menu z wieloma sezonowymi lub eksperymentalnymi smakami oraz niewielką sprzedażą pojedynczych wariantów jest idealnym kandydatem do produkcji w krótkich seriach, ponieważ redukuje nadprodukcję i straty surowcowe.
W praktyce ekonomicznie uzasadnione są krótkie serie, gdy co najmniej 30–40% pozycji menu to smaki o niskiej sprzedaży lub limitowane edycje, a lokal wymaga ciągłej zmiany oferty. W takich warunkach warto inwestować w frezer zdolny do stabilnej pracy przy minimalnych wsadach i szybkim przejściu między partiami.
Jak porównać minimalny i maksymalny wsad w frezerach Promag Stargel 4 i Stargel 8?
Porównanie minimalnego i maksymalnego wsadu wymaga zestawienia parametrów technicznych obu modeli oraz uwzględnienia praktycznych ograniczeń: minimalna ilość surowca, przy której agregat zachowuje prawidłowy obrót ślimaka i odpowiednią homogenizację, oraz maksymalna pojemność pozwalająca na uzyskanie planowanej liczby kuwet lub porcji z jednej partii. Promag Stargel 4 zwykle jest optymalny dla zakładów o mniejszym natężeniu sprzedaży, oferując niższy minimalny wsad i łatwiejsze przejścia smaków, natomiast Stargel 8 umożliwia większe partie i szybszą produkcję przy wysokiej sprzedaży.
Firma sprzedająca wyposażenie gastronomiczne, dostępna na vegagastro.pl/, przedstawia urządzenia i konfiguracje dopasowane do różnych wielkości produkcji, oferując zarówno maszyny kompaktowe do małych serii, jak i frezery o zwiększonej wydajności dla intensywnych punktów sprzedaży.
Jak przeliczyć wsad na liczbę kuwet jednego smaku?
Podstawowa metoda przeliczenia polega na ustaleniu objętości (lub masy) gotowego produktu z jednej partii oraz pojemności pojedynczej kuwety. Należy uwzględnić przyrost objętości wynikający z napowietrzenia (overrun), który dla lodów gałkowych może wynosić od 20% do 80% w zależności od receptury. Obliczenia zaczynają się od masy surowca, uwzględnienia procentu overrun, a kończą się podziałem przez pojemność kuwety.
Przykładowy schemat obliczeń:
- Zmierz masę płynnego wsadu (kg).
- Dodaj procent overrun (np. +40%), aby uzyskać objętość końcową.
- Podziel objętość końcową przez pojemność jednej kuwety (l lub kg).
W praktyce należy także uwzględnić straty technologiczne (pozostałość w cylindrze, odpad przy napełnianiu) i zaokrąglać liczbę kuwet do realnych jednostek produkcji. Dla ułatwienia wprowadza się stałe współczynniki korekcyjne, które weryfikuje się podczas prób produkcyjnych.
Jak wykorzystać program frezowania, żeby uzyskać powtarzalną konsystencję przy kolejnych partiach?
Programy frezowania pozwalają zapisać i odtworzyć zestaw parametrów: czas mieszania, prędkość mieszadła, temperatura cylindra i stopień napowietrzenia. Kluczowe jest zdefiniowanie programu dla danej receptury i konsekwentne używanie tych ustawień przy każdej partii. Stabilność parametrów gwarantuje powtarzalność zarówno tekstury, jak i smaku.
Ważne są procedury walidacyjne: przed wprowadzeniem programu do seryjnej produkcji należy przeprowadzić serię prób, mierząc temperaturę i konsystencję gotowego produktu oraz porównując sensorycznie wyniki. Zapisanie notatek technicznych (czas frezowania, temperatura startowa, procent overrun) ułatwia szybkie korekty i szkolenie personelu, co przekłada się na stałą jakość wyrobów.
Jak zaplanować kolejność smaków i uwzględnić mycie cylindra między partiami?
Kolejność smaków powinna minimalizować ryzyko przenikania aromatów i skrócić czas mycia cylindra. Najlepszą praktyką jest przejście od smaków neutralnych do coraz intensywniejszych, a na koniec wykonanie partii o silnym aromacie tylko wtedy, gdy planowane jest gruntowne mycie lub gdy kolejność nie pozwala na dalsze użytkowanie tego smaku. Dobrą zasadą jest też separacja kolorów, aby uniknąć przebarwień.
Procedury mycia cylindra między partiami mogą obejmować szybkie płukanie wodą, zastosowanie neutralizatorów zapachu i pełne mycie z demontażem elementów mających kontakt z produktem. Częstotliwość i zakres mycia zależą od receptury — produkty mleczne z dodatkami owoców lub przypraw będą wymagały bardziej zaawansowanego czyszczenia niż proste sorbety. W planowaniu sekwencji warto uwzględnić czas przestoju urządzenia na higienę, aby nie zaburzyć przepływu produkcji.
Jak sprawdzić podczas próby, czy frezer obsłuży najmniejszą porcję z menu?
Testy minimalnego wsadu powinny zaczynać się od przygotowania partii na deklarowanej minimalnej masie surowca i jej frezowania zgodnie z docelowym programem. Kluczowe punkty do obserwacji to: stabilność pracy ślimaka, prawidłowe mieszanie, osiąganie zaplanowanej konsystencji oraz minimalne straty produktu. Jeżeli frezer pracuje niestabilnie, konieczne jest zwiększenie minimalnego wsadu lub modyfikacja parametrów.
Podczas próby warto mierzyć i dokumentować:
- masę wsadu użytego do próby,
- czas frezowania do osiągnięcia docelowej konsystencji,
- ilość gotowego produktu po odejściu od cylindra (z uwzględnieniem strat),
- odczucia sensoryczne (gładkość, gęstość, smak).
Wyniki próby pozwalają wyznaczyć minimalne limity produkcyjne i przygotować instrukcje dla zespołu operacyjnego. Jeżeli urządzenie nie daje poprawnych rezultatów przy najmniejszej porcji, opłaca się rozważyć alternatywne rozwiązania: modyfikację receptury, pracę w półpartiach łączonych lub wybór modelu frezera lepiej dopasowanego do niskich wsadów.
Podsumowanie: Skuteczne planowanie krótkich serii lodów gałkowych wymaga zintegrowanego podejścia — analiza menu, precyzyjne obliczenia wsadów, standaryzacja programów frezowania, logiczna sekwencja smaków oraz rygorystyczne procedury mycia cylindra. Zastosowanie powyższych zasad zwiększa efektywność produkcji, minimalizuje straty i pozwala utrzymać wysoką jakość każdego smaku, niezależnie od wielkości partii.

Widzisz błąd lub nieaktualną informację? Zgłoś błąd, sprostowanie lub uwagę

Ostatnie Artykuły
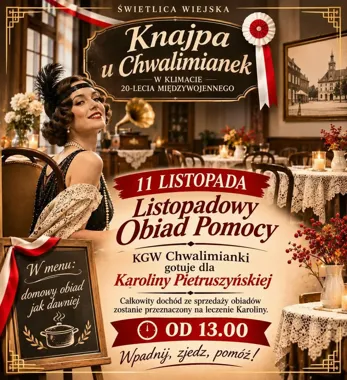
Cały dochód z obiadu w Chwalimiu wesprze leczenie Karoliny Pietruszyńskiej
Wodociągi ostrzegają przed mrozem. Przerwy zgłoszono w kilku rejonach
Tylne przeciwmgłowe dopiero poniżej 50 metrów. Policja przypomina o zasadach
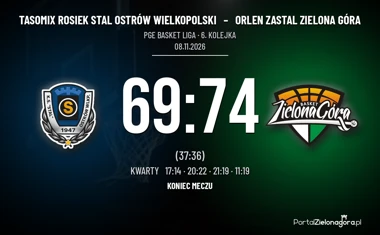
[KOSZYKÓWKA] Zastal wygrał w Ostrowie 74:69. Mocna czwarta kwarta w PGE Basket Lidze
Strzelanina na Rynku w Krakowie. Sześć ofiar, trzy ciała w domu zatrzymanego
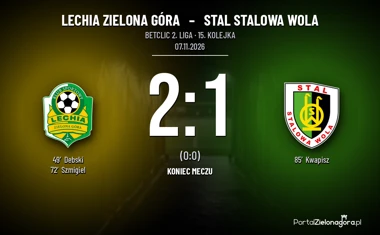
[PIŁKA NOŻNA] Lechia Zielona Góra – Stal Stalowa Wola 2:1. Domowe przełamanie w Betclic 2. lidze
12 mln zł na minigranty dla lubuskich NGO. Jest warunek półrocznej działalności
Nocne graffiti w Zielonej Górze. 29-latek usłyszał osiem zarzutów
Drugi udział kargowskiej szkoły w konkursie „Odblaskowa Szkoła”
Zielonogórska lokomotywa po renowacji. Ma już 60 lat
Zielonogórska akrobatka leci do Chin. Kaja Suchocka wystartuje w WAGC
Najpierw dostała 300 zł za pracę, potem straciła około 7 tysięcy
Bezpłatne autobusy dowiozą wyborców do lokali w gminie Czerwieńsk
Około 800 nowych miejsc na cmentarzu przy Wrocławskiej. Są plany na kolejne lata
Przydatne dane teleadresowe
- Zarząd Zlewni w Zielonej Górze - siedziba, przetargi, kontakt
- Apteki w Zielonej Górze - godziny otwarcia, dyżury, apteka całodobowa
- Zielonogórskie Wodociągi i Kanalizacja - kontakt, awarie, e-BOK i cennik
- Apteki Trzebiechów, powiat zielonogórski - adresy, telefony, godziny otwarcia
- PKS Zielona Góra - kontakt, godziny kas, cenniki i wynajem autobusów
- Centrum Usług Społecznych w Zielonej Górze - kontakt, usługi i godziny